

Продукты


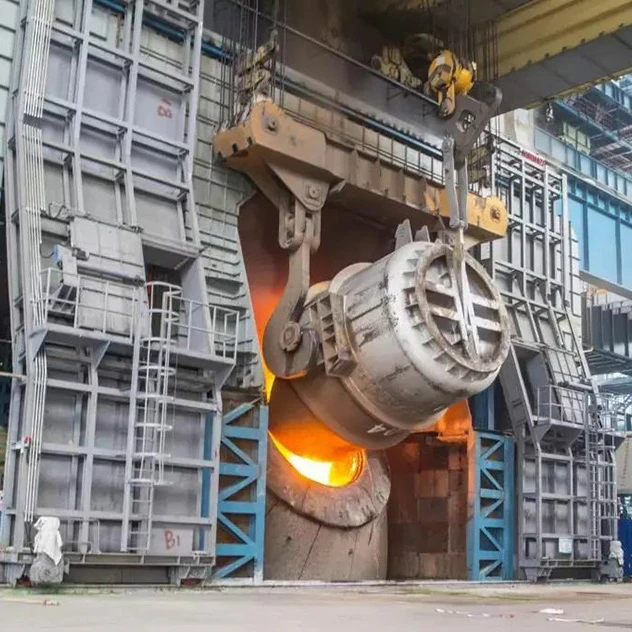

Сталеплавильное оборудование
Определение производства стали: использовать метод окисления для удаления примесей из чугуна и стального лома, добавлять соответствующее количество легирующих элементов, чтобы получить сталь с высокой прочностью, ударной вязкостью или другими особыми свойствами. Этот процесс называется «сталеплавильным производством».
Особенности
Определение производства стали: использовать метод окисления для удаления примесей из чугуна и стального лома, добавлять соответствующее количество легирующих элементов, чтобы получить сталь с высокой прочностью, ударной вязкостью или другими особыми свойствами. Этот процесс называется «сталеплавильным производством».
Значимость 2,0%C на диаграмме состояния железо-углерод для сплавов железо-углерод с содержанием углерода менее или равным 2,0%. Высокая температура: аустенит, хорошие характеристики термической обработки; Комнатная температура: преимущественно перлит.
Почему производят сталь: Чугун не широко доступен. Высокое содержание углерода: отсутствие аустенита при высокой температуре; Плохие характеристики: твердый и хрупкий, плохая вязкость, плохие сварочные характеристики, не поддаются обработке; Много примесей: S, P, высокое содержание включений.
Общие элементы в стали: пять элементов: C, Mn, S, P, Si (обязательно). Прочие элементы: V, Cr, Ni, Ti, Cu и др. (в зависимости от марки стали). Причины существования: ① ограничения процесса: S и P не могут быть полностью удалены; ② Остаток сырья: остатки стального лома Cu, Zn; ③ Повышение производительности: Mn повышает прочность, Al измельчает зерно. Содержание элемента: ① Требования национального стандарта: GB; ② Стандарт предприятия: предприятие самоопределяется; ③ Другие национальные стандарты: SWRCH82B (Япония).
Процесс производства стали
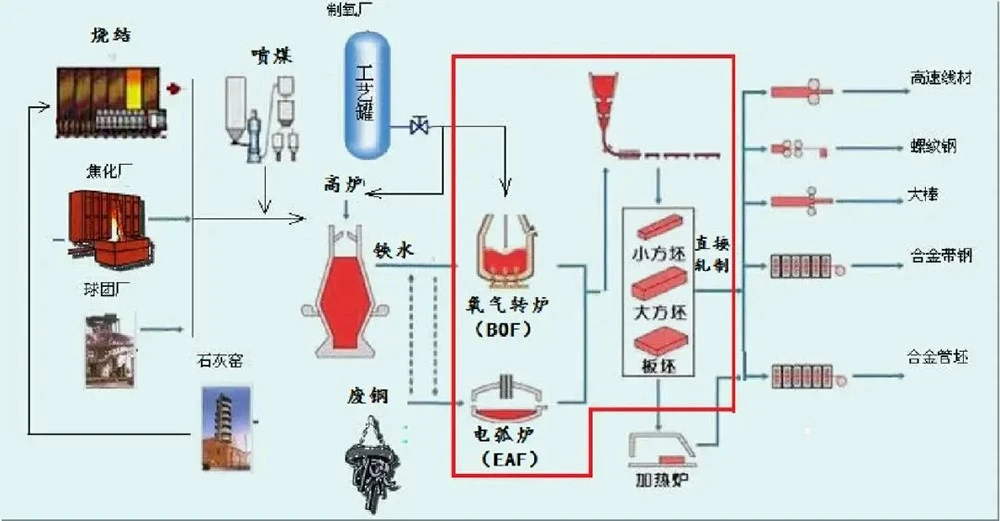
«Трёхступенчатый» процесс выплавки стали оснащен станциями сероочистки 4 300т КР, конвертером дефосфорации 2 300т и конвертером обезуглероживания 3 300т. Станция дефосфорации и станция декарбонизации имеют двухпролетное расположение «2+3», что удобно для передачи «полустали» горячего металла; Нефтеперерабатывающий завод оснащен 2 300t двухстанционными печами RH, 2 300t печами CAS и 1 300t LF-печами; Для непрерывной разливки используются четыре двухпоточные слябовые машины непрерывного литья заготовок. Особенности процесса: использование передовой технологии «одна банка до конца», «все три», 100% процесс рафинирования расплавленной стали, высокая скорость тяги литейной машины для создания эффективной и быстро развивающейся платформы для производства чистой стали.
Технология конвертерного производства стали
Смешайте расплавленный чугун со стальным ломом, вылейте его в конвертер, а затем продуйте кислородом, температура в печи поднимается примерно до 1600 градусов, реакция в печи очень бурная, как извержение вулкана, углерод и основные примеси быстро сгорают. (марганец и кремний в расплавленном железе окисляются, а углерод в расплавленном железе также окисляется до углекислого газа). Весь процесс занимает всего около 30 минут, и больше не нужно добавлять топливо, вы можете зажечь печь из стали и даже «стали с отрицательной энергией» с помощью этого метода стали, качество может быть сопоставимо со сталью в открытой печи, время требуется всего 1/10 открытой печи, эффективность очень высока. Конвертерное производство стали основным процессом современного производства стали. Качество продукта еще больше улучшилось после добавления внепечного рафинирования.
1. Основные особенности безопасного производства стали.
Железо содержит С, S, Р и другие примеси, влияющие на прочность и хрупкость железа и т. д. Необходимо переплавить железо для удаления вышеуказанных примесей и добавить Si, Mn и т. д. для корректировки его состава. Процесс переплавки расплавленного железа для корректировки его состава называется выплавкой стали.
Основным сырьем для производства стали являются расплавленный чугун или чугун с высоким содержанием углерода и чугунный лом. Для удаления примесей из жидкого чугуна в расплав добавляют окислители, раскислители, шлакующие материалы, а также ферросплавы и другие материалы для корректировки состава стали. После того, как железо или чугун с высоким содержанием углерода добавляется в сталеплавильную печь, примеси в воде железа окисляются и удаляются посредством процессов продувки кислородом, добавления руды и удаления углерода, и, наконец, добавляется сплав для проведения легирования. , и тогда получается сталь. Существует три типа сталеплавильных печей: плоская печь, конвертерная и электропечь. Метод производства стали в плоской печи постепенно исчез из-за высокого энергопотребления и плохих условий труда. Выплавка стали в конвертерах и плоских печах - это первый чугун в смесительную печь для предварительного нагрева, стальной лом в конвертер или плоскую печь, а затем печь для смешивания высокотемпературного железа в конвертер или плоскую печь со смесительной железной машиной, плавление и нагрев. когда температура подходящая, в период окисления. Электропечное производство стали заключается в том, что в электропечную сталь все добавляют холодный лом, после длительного плавления и нагревания, а затем вступает в период окисления.
(1) Процесс плавления. Железо и лом содержат C, Mn, Si, P, S и другие примеси, в процессе низкотемпературной плавки C, Si, P, S окисляются, даже если мономорфное состояние примесей переходит в хемосинтетическое состояние примесей. , чтобы облегчить дальнейшее удаление примесей на более позднем этапе. Кислород поступает из ржавчины в шихте (состав Fe2O3-2H2O), оксидов железа, примесей железной руды, а также кислорода воздуха и кислорода дутья. Между границей раздела шлака и стали происходит процесс окисления различных примесей.
(2) Процесс окисления. Процесс окисления представляет собой реакцию обезуглероживания, дефосфорации, дегазации и удаления примесей, протекающую при высоких температурах.
(3) Раскисление, десульфурация и производство стали. В конце окисления сталь содержит большое количество избыточного кислорода, за счет добавления в жидкую сталь кусковых или порошкообразных ферросплавов или многоэлементных сплавов для удаления избытка кислорода в жидкой стали, в результате чего вместе с печью выбрасываются вредные газы CO. газы, а полученный шлак можно дополнительно десульфурировать, т. е. шлак и сталь сильно смешиваются при промывке, чтобы усилить реакцию десульфурации в конечном процессе выгрузки стали.
(4) Рафинирование вне печи. Сталь, выплавляемая из сталеплавильной печи, содержит небольшое количество газа и примесей. Обычно сталь вводят в рафинирующий пакет, продувку аргоном, дегазацию, рафинирование в ковше и другие процессы, чтобы получить более чистую сталь.
(5) Кастинг. Из сталеплавильной или рафинировочной печи из чистой стали, когда ее температура подходящая, химический состав после стали корректируется соответствующим образом. Сталь через стальной пакет поступает в изложницу или машину непрерывной разливки, то есть для получения слитка или заготовки непрерывной разливки.
Литье делится на два способа: литье в формы и непрерывное литье. Литье в формы также делится на метод верхнего литья и метод нижнего литья. По способу разливки сталь из ковша через литейную форму верхнего горла поступает непосредственно в изложницу с образованием слитков. Метод нижнего впрыска заключается в том, чтобы разлить сталь из ковша в инжекционную трубу, перелить стальной кирпич, сталь из изложницы в изложницу из нижней горловины. Сталь затвердевает в форме, чтобы получить слиток. Стальной слиток через деизоляционный колпачок поступает в прокатный стан с равномерным нагревом печи, а затем форма для слитка и другие транспортируются обратно на сталелитейный завод для всей работы с пресс-формой.
Непрерывная разливка – это сталь из ковша в промежуточный пакет, а затем разливка в очиститель. Сталь вытягивается из кристаллизатора съемником заготовок с определенной скоростью посредством охлаждения, после второго охлаждения и принудительного охлаждения, полностью охлаждается, разрезается на заготовку непрерывного литья определенного размера и, наконец, отправляется в прокатный цех. .
2. Основные технологии безопасности производства стали.
(1) Предотвращение взрыва колена или переходной трубы. Кислородный пистолет в верхней части изгиба кислородной трубы или переходника из-за скорости потока, потери местного сопротивления, например, шлака в трубе или обезжиривания, не является чистым, легко вызвать высокую чистоту, высокое давление, высокое давление. скорость горения кислорода. Следует усовершенствовать конструкцию, предотвратить резкие изгибы, замедлить скорость потока, регулярную продувку, очистку фильтров, идеальное обезжиривание и другие средства, позволяющие избежать несчастных случаев.
(2) Предотвращение и контроль несчастных случаев при отпуске и возгорании. Кислород низкого давления, приводящий к образованию кислородной трубки отрицательного давления, закупорке сопла кислородного пистолета, склонен к высокотемпературному плавлению газа в бассейне, образующемуся в результате обратного огня в перевернутом резервуаре, а также к авариям при взрывах. Поэтому следует внимательно следить за давлением кислорода. Несколько печей с кислородом, не спешите использовать кислород, чтобы не вызвать обратный пожар в трубопроводе.
(3) Предотвращение взрыва сопротивления пара. Из-за ошибок в работе кислородного пистолета обратный доступ к воде невозможен, кислородный пистолет накапливает воду в расплавленной ванне при высокой температуре испарения, предотвращая попадание воды под высоким давлением. Когда давление пара внутри кислородной пушки превышает предел прочности, стенка пушки становится взрывоопасной.
(4) возможные опасности взрывных работ: взрыв сейсмической волны; взрывная ударная волна; опасность обломков и летящих блоков; шум.
(5) меры безопасности: во-первых, взрывная очистка тяжелого лома. Стальной лом должен быть вынесен в подземную взрывную яму, прочность взрывной ямы должна быть большой, а отверстия для сброса давления, отверстия для сброса давления вокруг установки колонн, чтобы заблокировать стену; второй - снос печи дутья, ограничение количества шихты, контроль энергии дутья; в-третьих, принять необходимые меры профилактики и контроля.
3, сталь, железо, технология защиты от ожогов шлака
Температура жидкого железа, стали и шлака очень высока, тепловое излучение очень сильное, и его легко разбрызгивать, в сочетании с высокой температурой оборудования и окружающей среды очень легко сгореть в результате несчастных случаев.
(1) ожоги и их причины: утечка оборудования, такого как сталеплавильная печь, стальные резервуары, железные резервуары, переполнение печи для смешивания железа; железо, сталь, шлаковая жидкость, контактирующая с физическими и химическими взрывами и вторичными взрывами, происходящими в воде; трубопровод перегретого пара негерметичен или оголен; изменить направление пламени плоской подины и направление выхода газов из горячего газа или пламени; нарушение порядка работы.
(2) меры безопасности: регулярный осмотр и техническое обслуживание сталеплавильной печи, стальных резервуаров, железных резервуаров, печи для смешивания железа и другого оборудования; улучшить безопасность и технические регламенты и строго соблюдать их; улучшить личную защиту; легко протекать во фланце, клапан следует регулярно заменять.
4. Технология безопасности при подъеме и транспортировке сталелитейного завода.
Процесс производства стали требует сырья, полуфабрикатов, готовой продукции необходимо подъемное оборудование и локомотивы для транспортировки, в процессе транспортировки существует множество опасных факторов.
(1) существование опасности: подъем предметов, падение, повреждение; подъемные предметы сталкиваются друг с другом; опрокидывание железа и стали причиняет боль; транспортные средства сбивают людей.
(2) Меры безопасности: при проектировании установки предусмотрите достаточно места; обновить оборудование и улучшить техническое обслуживание; улучшить уровень работы работников; и строго соблюдать правила техники безопасности.
5. Меры и технологии предотвращения аварий на сталелитейном производстве.
(1) Требования безопасности сталеплавильного цеха. Следует учитывать, что структура сталеплавильного цеха может выдерживать высокотемпературное излучение; обладает достаточной прочностью и жесткостью, может выдерживать нагрузки и столкновения стального ковша, чугунного ковша, слитков и заготовок и не деформируется; просторное рабочее помещение, хорошая вентиляция и освещение, способствующие отводу тепла и выделению дыма, чтобы полностью учитывать требования безопасности работы персонала.
(2) Меры взрывозащиты. Сталь, расплавленный чугун, стальной шлак и шлак на дне сталеплавильной печи представляют собой высокотемпературный расплавленный материал, который взрывается при контакте с водой. Когда 1 кг воды полностью превращается в пар, его объем увеличивается примерно в 1500 раз, разрушительная сила очень велика. Сталелитейный завод из-за взрыва расплавленного материала в контакте с водой: конвертер, кислородная пушка печи, колпак конвертера, кристаллизатор машины непрерывного литья заготовок, утечка охлаждающей воды высокого и среднего давления, проникновение расплавленного материала и взрыв; сталеплавильная печь, рафинировочная печь, кристаллизатор непрерывной разливки деталей с водяным охлаждением из-за возврата засорения водой, что приводит к продолжению нагрева, вызванного взрывом; сталеплавильная печь, стальные резервуары, железные резервуары, резервуары, промежуточные шлакоуловители, утечка стали, утечка шлака и сброс в результате взрыва; к мокрым стальным резервуарам, железным резервуарам, промежуточным резервуарам, шлаковым резервуарам, заполненным сталью, железом, жидким взрывом шлака; иметь влажные ямы для отходов и воды, ямы, шлаковые ямы в горячих резервуарах, шлаки, шлаки в результате взрыва; в сталеплавильную печь для добавления влажного материала, образовавшегося в результате взрыва; утечка системы стального литья и контакт с мокрой землей с взрывом. Основными мерами по предотвращению взрыва расплавленного материала при контакте с водой являются обеспечение безопасной подачи воды в систему охлаждающей воды, качество воды должно быть очищенным, без утечек; материалы, тара, рабочие места должны быть сухими.
горячая этикетка : Сталелитейное оборудование,Металлургическое оборудование, сверлильный станокоборудование для литья под давлениеммашина непрерывного литья
Вам также может понравиться


Отправить запрос
